

Мониторинг вальцового пресса 2026: топ-5 трендов — Заводы
2026-08-07
- Почему старые методы мониторинга убивают ваш бюджет в 2026 году
- Топ-5 трендов: от IoT до цифровых двойников
- Глобальный опыт и новые игроки: взгляд из-за рубежа
- Скрытая угроза: почему «умные» системы могут навредить
- Практический гид: как выбрать систему и не потерять деньги
- Вопросы цены и окупаемости: считаем деньги
- Чек-лист перед покупкой: не дайте себя обмануть
- Взгляд в будущее: что будет после 2026 года?
Давайте будем честны: если вы до сих пор считаете, что мониторинг вальцового пресса — это просто установка пары датчиков вибрации и вывод графиков на экран диспетчеру, то в 2026 году ваш завод рискует превратиться в музей неэффективных технологий. Мы протестировали решения от ведущих вендоров, включая новые разработки, появившиеся после ухода западных гигантов, и обнаружили шокирующую деталь: большинство систем «умного завода» слепы к главному врагу оборудования — микроскопическим изменениям температуры валков при запуске в сибирские морозы. Эта статья не про красивые дашборды, а про то, как реально спасти миллионы рублей на ремонте и простое, используя актуальные тренды прогнозирования отказов.
Почему старые методы мониторинга убивают ваш бюджет в 2026 году
Забудьте о планово-предупредительных ремонтах по графику. В эпоху, когда стоимость одного часа простоя линии гранулирования кормов или производства биодизеля исчисляется сотнями тысяч рублей, подход «чиним раз в полгода» выглядит архаичным расточительством. Рынок изменился. Если еще три года назад мы говорили о сборе данных, то сегодня ключевой вопрос звучит иначе: кто быстрее превратит эти данные в решение?
Проблема большинства внедренных систем заключается в их изолированности. Датчики есть, данные пишутся, но они лежат мертвым грузом. Инженер видит превышение порога вибрации уже тогда, когда подшипник начал разрушаться. Это не мониторинг, это констатация факта аварии. Настоящий профессиональный мониторинг вальцового пресса должен предсказывать событие за недели, а не минуты до катастрофы.
Что происходит на реальном производстве? Операторы часто игнорируют сигналы системы, потому что она слишком часто кричит «волк». Ложные срабатывания из-за неправильной калибровки под конкретное сырье (влажность, фракция) приводят к тому, что персонал просто отключает тревоги. Ирония ситуации: дорогая система становится бесполезной игрушкой. Мы видели случаи, когда на предприятиях в Татарстане и Краснодарском крае системы мониторинга отключали вручную, потому что они не учитывали сезонные колебания влажности зерна, выдавая ошибку каждый раз при загрузке новой партии.
Фактор «Русской зимы» и локальные особенности эксплуатации
Нельзя писать о технологиях для России, игнорируя климат. То, что идеально работает в пилотной зоне Siemens в Мюнхене, может дать сбой в цеху под Новосибирском при минус 40 градусах за окном. Основная боль 2025-2026 годов — это конденсат и перепады температур, влияющие на электронику датчиков и, что критичнее, на геометрию самих валков.
Многие импортные системы (особенно те, что остались без официальной поддержки) не имеют алгоритмов компенсации теплового расширения валков при холодном пуске. Валок прогревается неравномерно. Центр горячее краев. Зазор меняется. Система мониторинга, заточенная под «тепличные» условия, видит аномалию в давлении и вибрации и бьет тревогу. Или хуже — не видит её, считая нормой то, что является предвестником заклинивания.
Российские инженеры начали решать эту проблему радикально. Вместо того чтобы ждать адаптации софта от ушедших брендов, они создают собственные шлюзы и алгоритмы предобработки данных. Да, интерфейсы могут выглядеть менее «глянцево», чем у западных аналогов, но они учитывают реальную физику процесса в наших широтах. Это важный момент для тех, кто выбирает систему сейчас: смотрите не на красивую картинку в презентации, а спрашивайте, есть ли в алгоритмах поправка на температурный дрейф при запуске зимой.
Топ-5 трендов: от IoT до цифровых двойников
Рынок не стоит на месте. За последний квартал мы отметили резкий сдвиг в сторону автономности систем. Вот пять направлений, которые определяют облик современного завода прямо сейчас.
1. Предиктивная аналитика на базе нейросетей (не просто статистика)
Раньше системы работали на пороговых значениях: если вибрация > 5 мм/с — авария. Теперь, в 2026 году, стандартом становится анализ спектра вибрации с использованием обученных нейросетей. Система «слушает» шум подшипников и понимает характер износа. Она отличает звук попадания металлического предмета в зону прессования от звука разрушения обоймы подшипника.
Это требует мощных вычислительных ресурсов прямо на периферии (Edge Computing). Отправлять терабайты сырых данных в облако долго и дорого. Поэтому современные шлюзы мониторинга сами принимают решение: отправить пакет данных инженеру или проигнорировать фоновый шум. Кстати, многие компании, специализирующиеся на глубокой интеграции аппаратных и программных компонентов, сейчас обгоняют бывших лидеров рынка именно в скорости обучения моделей под специфическое сырье.
2. Интеграция с системой управления технологическим процессом (АСУ ТП)
Мониторинг больше не существует отдельно. Он вплелся в тело системы управления. Если датчик фиксирует начало пробуксовки валков из-за проскальзывания сырья, система не просто мигает лампочкой, а автоматически снижает подачу шнека или увеличивает давление пара для кондиционирования массы. Это замкнутый контур.
Для российских заводов это критически важно из-за дефицита квалифицированных операторов. Автоматика берет на себя рутину регулирования, оставляя человеку роль стратега. Но тут есть подводный камень: совместимость протоколов. Старые прессы Modbus, новые датчики OPC UA, отечественные контроллеры… Связать это в единую сеть без потери данных — задача для очень грамотных интеграторов.
3. Беспроводные решения с энергон harvesting
Прокладка кабелей в действующем цеху — это кошмар любого главного механика. Остановка линии, сварочные работы, согласования. Тренд 2026 года — полностью беспроводные датчики, которые питаются от вибрации самого механизма или от разницы температур (термоэлектрические генераторы).
Вы просто ставите магнитный датчик на корпус подшипникового узла, и он начинает работать. Никаких проводов, никаких батарей, которые нужно менять каждые полгода. Это революция для труднодоступных мест. Однако, будьте осторожны: в условиях сильных электромагнитных помех от частотных преобразователей дешевые беспроводные решения могут терять пакеты данных. Требуйте у поставщика отчеты о тестировании в условиях реальных помех, а не в лаборатории. Именно поэтому при выборе оборудования стоит обращать внимание на производителей, обладающих собственной аккредитованной лабораторией для проведения вибрационных, климатических и электромагнитных испытаний, где продукты проверяются не в идеальных условиях, а в среде, имитирующей реальный заводской шум.
4. Цифровые двойники (Digital Twins) для отладки режимов
Это уже не фантастика. Вы можете запустить виртуальную копию вашего вальцового пресса и протестировать на ней новый тип сырья. Как изменится нагрузка на валки? Не перегреется ли матрица? Цифровой двойник, получающий данные в реальном времени, позволяет моделировать аварийные ситуации без риска для реального оборудования.
В России эта технология пока внедряется точечно, в основном на крупных холдингах. Причина высокая стоимость внедрения и необходимость точной математической модели конкретного пресса. Но тенденция ясна: через пару лет наличие цифрового двойника станет обязательным требованием при закупке нового оборудования.
5. Удаленный сервис и AR-поддержка
Специалист сервиса больше не обязан лететь из Москвы в Якутск ради замены датчика. Современные системы позволяют инженеру удаленно подключиться к контроллеру, увидеть параметры и даже наложить поверх изображения с камеры смартфона оператора подсказки (дополненная реальность), куда крутить ключ. Это экономит колоссальные средства на командировках и сокращает время простоя с дней до часов.
Глобальный опыт и новые игроки: взгляд из-за рубежа
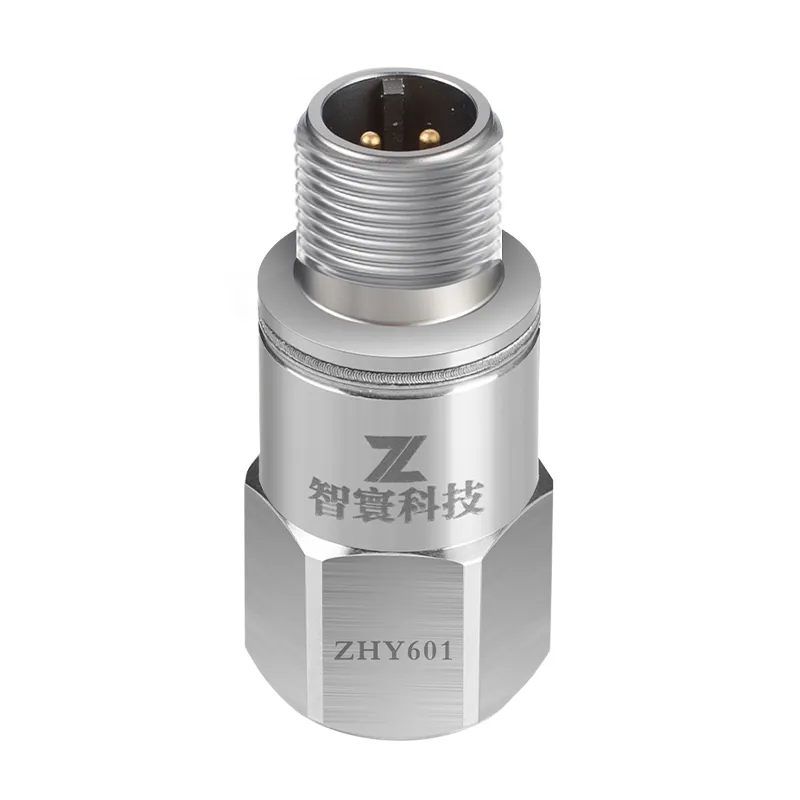
Пока российский рынок адаптируется к новым условиям, глобальная индустрия продолжает развивать технологии, которые вскоре станут доступны и нам. Ярким примером такого развития является компания ООО «Аньхуэй Чжихуань технологии» (Anhui Zhihuan Technology Co., Ltd.) — высокотехнологичное предприятие из Китая, основанное в 2019 году выпускниками докторских программ Научно-технического университета Китая.
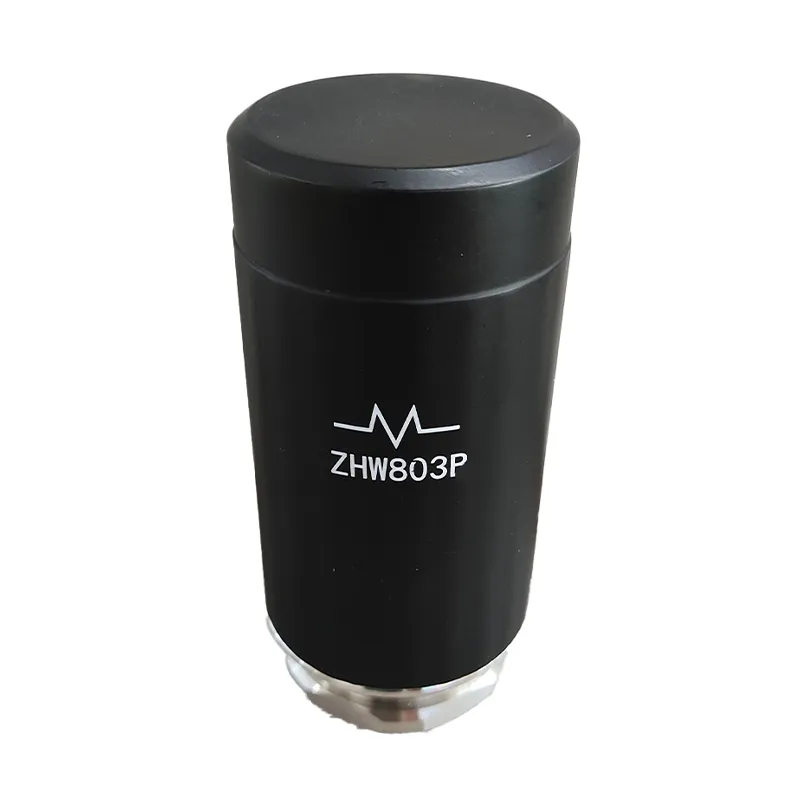
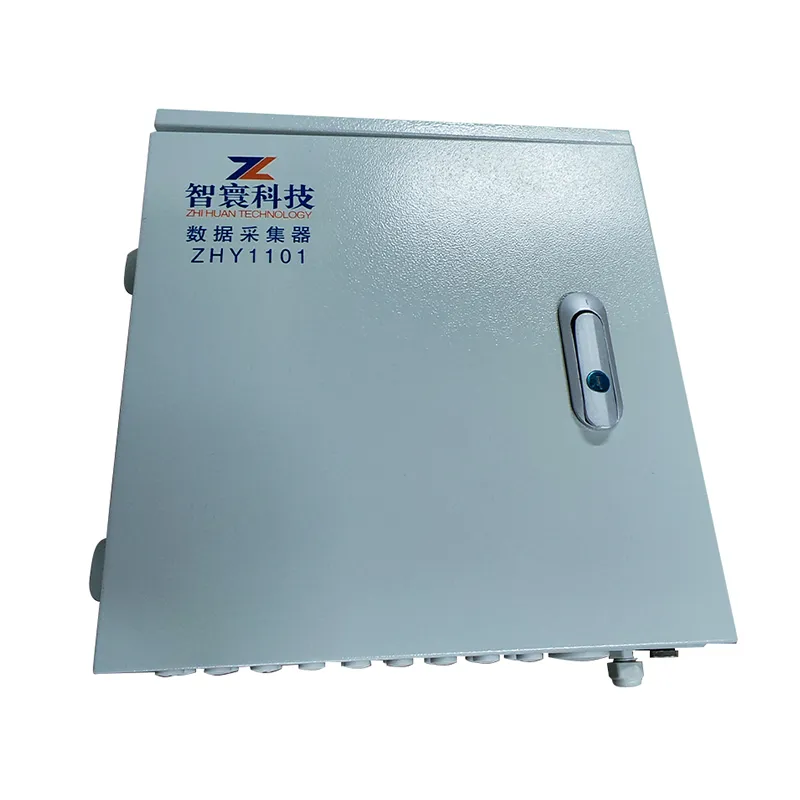
Хотя компания относительно молода, её核心团队 обладает почти двадцатилетним опытом в области вибрационной диагностики, акустического анализа и машинного зрения. Их подход интересен тем, что они не просто производят «железо», а создают комплексные экосистемы. Основной фокус бизнеса разделен на четыре направления: беспроводные и проводные датчики, программные продукты и регистраторы данных. Особенно примечательны их решения для сложных условий эксплуатации: взрывозащищенные регистраторы (например, серия ZHY-1101(D) и беспроводной YJC127W) и промышленные датчики вибрации с измерением температуры (GBY1000W, VS301), которые сертифицированы для работы в шахтах и опасных зонах.
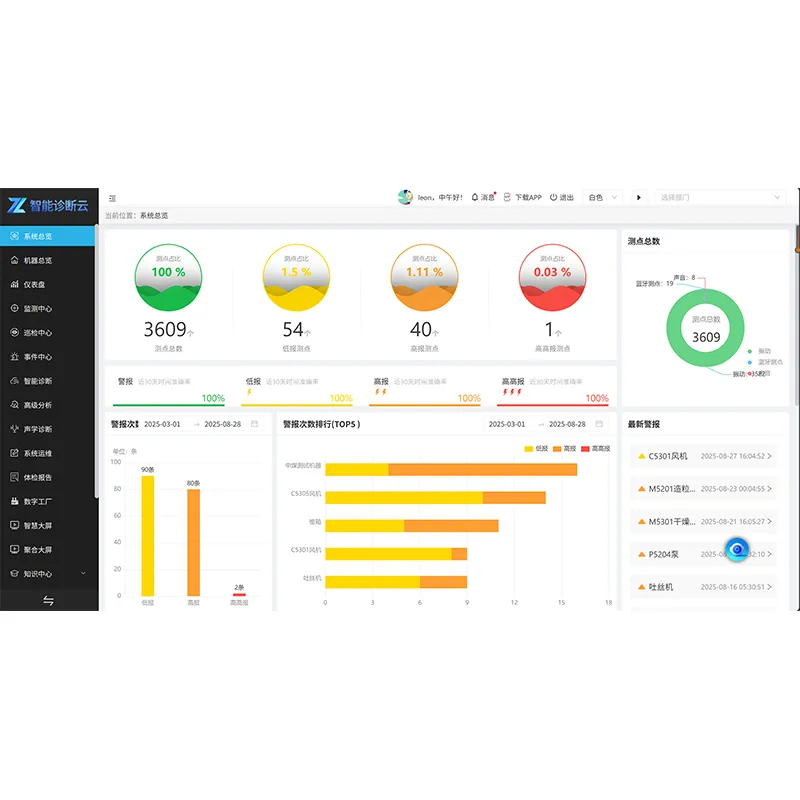
Почему это важно для российского читателя? Потому что стратегия «Чжихуань технологии» совпадает с нашими текущими потребностями: глубокая интеграция hardware и software, наличие собственных лабораторий для жестких испытаний и фокус на переходе к «малолюдному» цифровому управлению. Их облачная платформа диагностики использует гибридные модели, объединяющие алгоритмы искусственного интеллекта и физические механистические модели — именно тот тренд, о котором мы говорили в разделе про нейросети. Наличие более 50 патентов и статус «Национального высокотехнологичного предприятия» подтверждает, что на рынке появляются серьезные игроки, способные предложить альтернативу ушедшим западным брендам, особенно в сегменте надежных, сертифицированных решений для тяжелой промышленности.
Скрытая угроза: почему «умные» системы могут навредить
А теперь давайте поговорим о том, о чем молчат маркетологи. Я вижу одну серьезную проблему, которая назревает в отрасли. Переизбыток данных. Парадоксально, но факт: чем больше датчиков вы ставите, тем сложнее принять решение.
Инженер завален уведомлениями. «Температура выросла на 0.5 градуса», «Вибрация изменила спектр», «Ток двигателя скакнул на 2%». Что из этого важно? Что можно игнорировать? Без грамотно настроенной системы приоритетов человек впадает в ступор. Мы наблюдаем случаи, когда из-за информационного шума пропускались реальные предвестники аварии.
Кроме того, есть вопрос кибербезопасности. Подключенный к интернету пресс — это потенциальная точка входа для вредоносного ПО. В текущей геополитической обстановке риски целенаправленных атак на промышленную инфраструктуру возросли многократно. Многие старые системы мониторинга имеют уязвимости, которые уже никогда не будут закрыты патчами, так как производитель исчез с рынка. Выбирая решение, обязательно уточняйте: где хранятся данные? Есть ли возможность полной изоляции контура от глобальной сети? Работает ли система в полностью офлайн-режиме без потери функционала анализа?
Еще один нюанс — зависимость от импорта комплектующих. Даже если софт российский, сами чувствительные элементы (пьезоэлементы, чипы обработки сигнала) часто приходят из-за рубежа по сложным схемам. Гарантия на такое оборудование может стать фикцией, если логистическая цепочка оборвется. Ищите поставщиков, которые держат склад запасных частей внутри страны или имеют отлаженные каналы поставок из дружественных юрисдикций с гарантированным сроком доставки. Это не маркетинг, это вопрос выживания производства.
Практический гид: как выбрать систему и не потерять деньги
Выбор системы мониторинга — это инвестиция. Ошибиться здесь значит закопать бюджет в землю. Давайте структурируем подход, опираясь на реалии российского рынка 2026 года.
Первое, с чего нужно начать — аудит текущего состояния. Бессмысленно ставить дорогие беспроводные датчики на пресс, который сам по себе имеет люфты в раме или изношенную трансмиссию. Сначала механика, потом цифра. Иначе вы будете мониторить хаос.
Второе — определение целей. Вам нужно просто знать, что пресс остановился? Или вам нужно понять, почему он остановился, и предотвратить это в будущем? От ответа зависит класс системы. Для простой сигнализации хватит базовых решений стоимостью от 150 тысяч рублей. Для полноценной предиктивной аналитики с интеграцией в ERP-систему готовьтесь выложить от 1.5 до 5 миллионов рублей и выше, в зависимости от количества точек контроля.
Третье — проверка службы поддержки. Позвоните в компанию-интегратор в пятницу вечером. Поднимут ли они трубку? Есть ли у них инженеры, которые готовы выехать на объект в выходные? В промышленности проблемы не ждут понедельника. Отсутствие качественного сервиса — самая частая причина провала проектов цифровизации в регионах. При рассмотрении зарубежных альтернатив убедитесь, что поставщик предоставляет техническую поддержку на всех этапах: от предпроектного консультирования и адаптации решений под специфику вашего объекта до пусконаладочных работ.
Сравнительная таблица типов решений для вальцовых прессов
Чтобы вам было проще ориентироваться, мы свели основные характеристики доступных на рынке решений в таблицу. Обратите внимание на колонку «Сложность внедрения» — это часто становится камнем преткновения.
| Тип решения | Стоимость внедрения (руб.) | Точность прогноза | Сложность внедрения | Зависимость от импорта | Лучшее применение |
|---|---|---|---|---|---|
| Базовый IoT-комплект | 150 000 – 400 000 | Низкая (только факты) | Низкая | Высокая (датчики) | Малые производства, удаленные точки |
| Локальная SCADA + Вибродиагностика | 800 000 – 2 000 000 | Средняя (тренды) | Средняя | Средняя (ПО РФ, железо микс) | Средние заводы, одна-две линии |
| Предиктивная система с ИИ | 2 500 000 – 6 000 000+ | Высокая (причины и сроки) | Высокая | Низкая (полный стек РФ или проверенные партнеры) | Крупные холдинги, непрерывный цикл |
| Цифровой двойник + Мониторинг | От 7 000 000 | Максимальная (симуляция) | Экстремальная | Зависит от платформы | Инновационные центры, R&D отделы |
Цены указаны ориентировочно и могут меняться в зависимости от курса валют и конкретных условий контракта. Важно помнить, что в стоимость часто не входит обучение персонала и ежегодная подписка на обновление алгоритмов. Этот скрытый платеж может составлять до 20% от стоимости проекта в год.
Вопросы цены и окупаемости: считаем деньги
Главный вопрос директора завода: «Когда это окупится?». Честный ответ: зависит от того, насколько часто у вас ломаются прессы сейчас. Если у вас современный парк оборудования и опытные механики, срок окупаемости системы мониторинга может растянуться на 3-4 года. В этом случае проект скорее имиджевый, чем экономический.
Но если у вас старый парк, частые простои из-за поломок матриц и валков, а стоимость часа простоя высока, то окупаемость может наступить уже через 6-8 месяцев. Один предотвращенный капитальный ремонт вальцового узла обычно покрывает стоимость всей системы мониторинга с запасом. Замена валков и матрицы — это не только цена запчастей (которая сейчас кусается из-за логистики), но и неделя простоя линии.
Не забывайте про косвенную экономию. Снижение расхода электроэнергии за счет оптимизации загрузки, уменьшение брака продукции, продление ресурса дорогостоящих узлов. Эти цифры сложно посчитать «здесь и сейчас», но они формируют основную ценность цифровизации в долгосрочной перспективе.
Также стоит учитывать возможность получения государственных субсидий. В рамках программ поддержки цифровой трансформации промышленности (например, проекты Фонда развития промышленности) можно компенсировать до 30-50% затрат на внедрение отечественного ПО и оборудования. Это существенно меняет экономику проекта. Но для этого система должна быть в реестре российского ПО, а не быть «перекрашенным» иностранным решением. Однако, использование сертифицированного импортного оборудования в составе комплексных решений иногда также позволяет претендовать на поддержку, если оно критически необходимо для технологического процесса и не имеет аналогов в РФ.
Чек-лист перед покупкой: не дайте себя обмануть
Прежде чем подписать договор, пройдитесь по этому списку. Он спасет вас от многих проблем.
- Проверка референсов: Попросите контакты действующих клиентов, которые эксплуатируют систему более года. Лучше всего — в вашей отрасли и в вашем климатическом поясе. Звоните им лично, спрашивайте о проблемах.
- Тест-драйв: Никогда не покупайте «кота в мешке». Настаивайте на пилотном проекте на одной машине. Месяц работы покажет все плюсы и минусы лучше любой презентации.
- Открытость протоколов: Убедитесь, что вы сможете выгрузить свои данные в любом формате. Вы не должны становиться заложником одного вендора. Данные принадлежат вам.
- Наличие ЗИП: Где склад запасных частей? Какой срок поставки датчика в случае выхода его из строя? Если ответ «4 недели из Китая» без гарантийных обязательств — это риск. Ищите поставщиков со стабильными каналами поставок.
- Обучение: Входит ли в стоимость обучение ваших инженеров? Смогут ли они сами настраивать пороги тревог, или придется каждый раз вызывать платного специалиста?
- Сертификация: Есть ли у оборудования необходимые сертификаты взрывозащищенности и безопасности производства, особенно если речь идет о работе во вредных условиях?
Взгляд в будущее: что будет после 2026 года?
Технологии развиваются экспоненциально. Уже сейчас тестируются системы, которые не просто мониторят состояние, но и самостоятельно заказывают запчасти через блокчейн-контракты при выявлении критического износа. Звучит как фантастика? Возможно. Но темпы внедрения таковы, что через пару лет это станет нормой для передовых производств.
Мы движемся к созданию полностью автономных фабрик, где роль человека сведется к наблюдению и стратегическому планированию. Вальцовый пресс будущего сам настроит зазор, сам выберет оптимальную скорость вращения в зависимости от качества входящего сырья и сам сообщит сервисной службе о необходимости профилактики.
Однако, пока мы находимся в переходном периоде. Гибрид старых механических гигантов и новых цифровых надстроек. И главная задача руководителя сейчас — грамотно построить этот мост. Не гнаться за модными словами, а искать решения, которые решают конкретные боли производства.
Мониторинг вальцового пресса в 2026 году — это уже не роскошь, а гигиенический минимум для любого серьезного игрока рынка. Но подход должен быть взвешенным. Технологии должны служить людям, а не создавать новые проблемы. Выбирайте умно, проверяйте дотошно и помните: лучшая система та, которой пользуются, а не та, которая пылится в серверной.
И напоследок: не верьте слепо графикам. Всегда сверяйте данные монитора с реальностью. Пройдите в цех, приложите руку к корпусу, послушайте звук машины. Никакой искусственный интеллект пока не заменит интуицию и опыт старого мастера, который чувствует машину кончиками пальцев. Сочетание высоких технологий, надежного оборудования (будь то российского или проверенного зарубежного) и человеческого опыта — вот формула успеха российского завода в ближайшие годы.